

Sprzęt do wytłaczania profili
Profile mogą składać się z pojedynczego materiału lub wielu materiałów. Pojedyncze profile materiałowe wykorzystują jedną wytłaczarkę, a wiele profili materiałowych wymaga więcej niż jednej wytłaczarki do podawania materiału do centralnej matrycy. Procesy te mogą wykorzystywać wytłaczarki jednoślimakowe lub dwuślimakowe. Maszyny jednoślimakowe koncentrują się na granulowanych materiałach lub zastosowaniach wymagających mniej prawdziwego mieszania. Wytłaczarki dwuślimakowe zwykle koncentrują się na sproszkowanych materiałach lub tam, gdzie wymagane jest bardziej intensywne mieszanie. Te wytłaczarki mogą mieć różne rozmiary od kilku funtów na godzinę wydajności do tysięcy funtów na godzinę, w zależności od zastosowania.
Współwytłaczanie
Wtórne wytłaczarki są nazywane „współwytłaczarkami” i mogą również mieć różne rozmiary, ale zwykle spadają w kierunku mniejszego końca widma i są zwykle mniejsze niż główne wytłaczarki przetwarzające. Liczba stosowanych współwytłaczarek jest ograniczona tylko przestrzenią w linii technologicznej. Niektóre procesy mogą oszukiwać, wykorzystując tę samą współwytłaczarkę do wielu zastosowań (tak długo, jak wymagany materiał jest identyczny, współwytłaczarka może być wykorzystywana do więcej niż jednej lokalizacji (przykładem tego są paski na zewnątrz słomek do picia) Jeśli paski są tego samego koloru, można zastosować jedną maszynę do wszystkich pasków) Współwytłaczarki można zamontować na podłodze lub zawiesić nad głowicą matrycy, zgodnie z wymaganiami.
Obróbka matrycowa
Oprzyrządowanie matrycowe jest specyficzne dla aplikacji i może być prostą płytą metalową z otworem w nim do przepuszczania materiału lub wyrafinowanym układem wieloskładnikowym zaprojektowanym z myślą o zaawansowanych charakterystykach przepływu i precyzyjnym wymiarowaniu. Matryce są montowane bezpośrednio do głównej wytłaczarki za pomocą współwytłaczarek łączących się z nią lub matryca znajduje się na stojaku podłogowym z wytłaczarkami podłączonymi do niej. Oprzyrządowanie matrycy jest zorientowane w jednym z dwóch kierunków w stosunku do głównej wytłaczarki. Kierunki to „inline” i „crosshead”. Proces inline wykorzystuje przepływ, który następuje po kierunku wytłaczarki, a dysza jest połączona z przepływem w kierunku procesu. Proces poprzeczki wykorzystuje przepływ pod kątem do przepływu wytłaczarki. W przypadku wytłaczania profilu będzie to pod kątem 90 stopni do przepływu. (Procesy poprzeczne są wymagane dla każdego produktu wymagającego wstawienia komponentu do ekstrudatu do powlekania. Takich jak drut, produkty powlekane pulsacyjnie itp.
Dalszy sprzęt
Dalszy sprzęt jest podzielony na trzy obszary procesu: 1) chłodzenie / wymiarowanie, 2) ciągnięcie, 3) cięcie / cewka / start. Poniżej przedstawiono główne style sprzętu do osiągnięcia tych wymagań procesowych.
Sprzęt chłodzący / sortujący
Część musi być schłodzona, aby utrzymać pożądany kształt. Sprzęt ten należy do kilku podkategorii. Niektóre procesy wymagają minimalnego wpływu na pracę. Inne wymagają rozległej interakcji na tym etapie, aby osiągnąć pożądany produkt. Urządzenia chłodzące / sortujące dzielą się na kilka typów:
Chłodzenie powietrzem
Chłodzenie wodne
Chłodzenie wodą i wymiarowanie próżniowe
Sprzęt chłodzący

Chłodzenie powietrzem
Stosowanie powietrza do chłodzenia części trwa już od dawna. Obecnie jest rzadko używany, ponieważ jest nieefektywny i zwykle wymaga wolniejszych prędkości procesu. Ale ten styl procesu jest zwykle bardzo tani, więc w przypadku krótszych serii i szybkiej konfiguracji jest nadal efektywnie wykorzystywany. Nie wymaga również drogiego oprzyrządowania do efektywnej pracy. Niektóre procesory wykorzystują proste zaciski i wygięty drut, aby utrzymać produkt w odpowiednim kształcie. Stojak chłodzący jest prostą ramą, zwykle z wentylatorami chłodzącymi, oraz prostymi płytkami i uchwytami do mocowania przyrządów i palców do popychania części i utrzymywania jej w pożądanym kształcie.
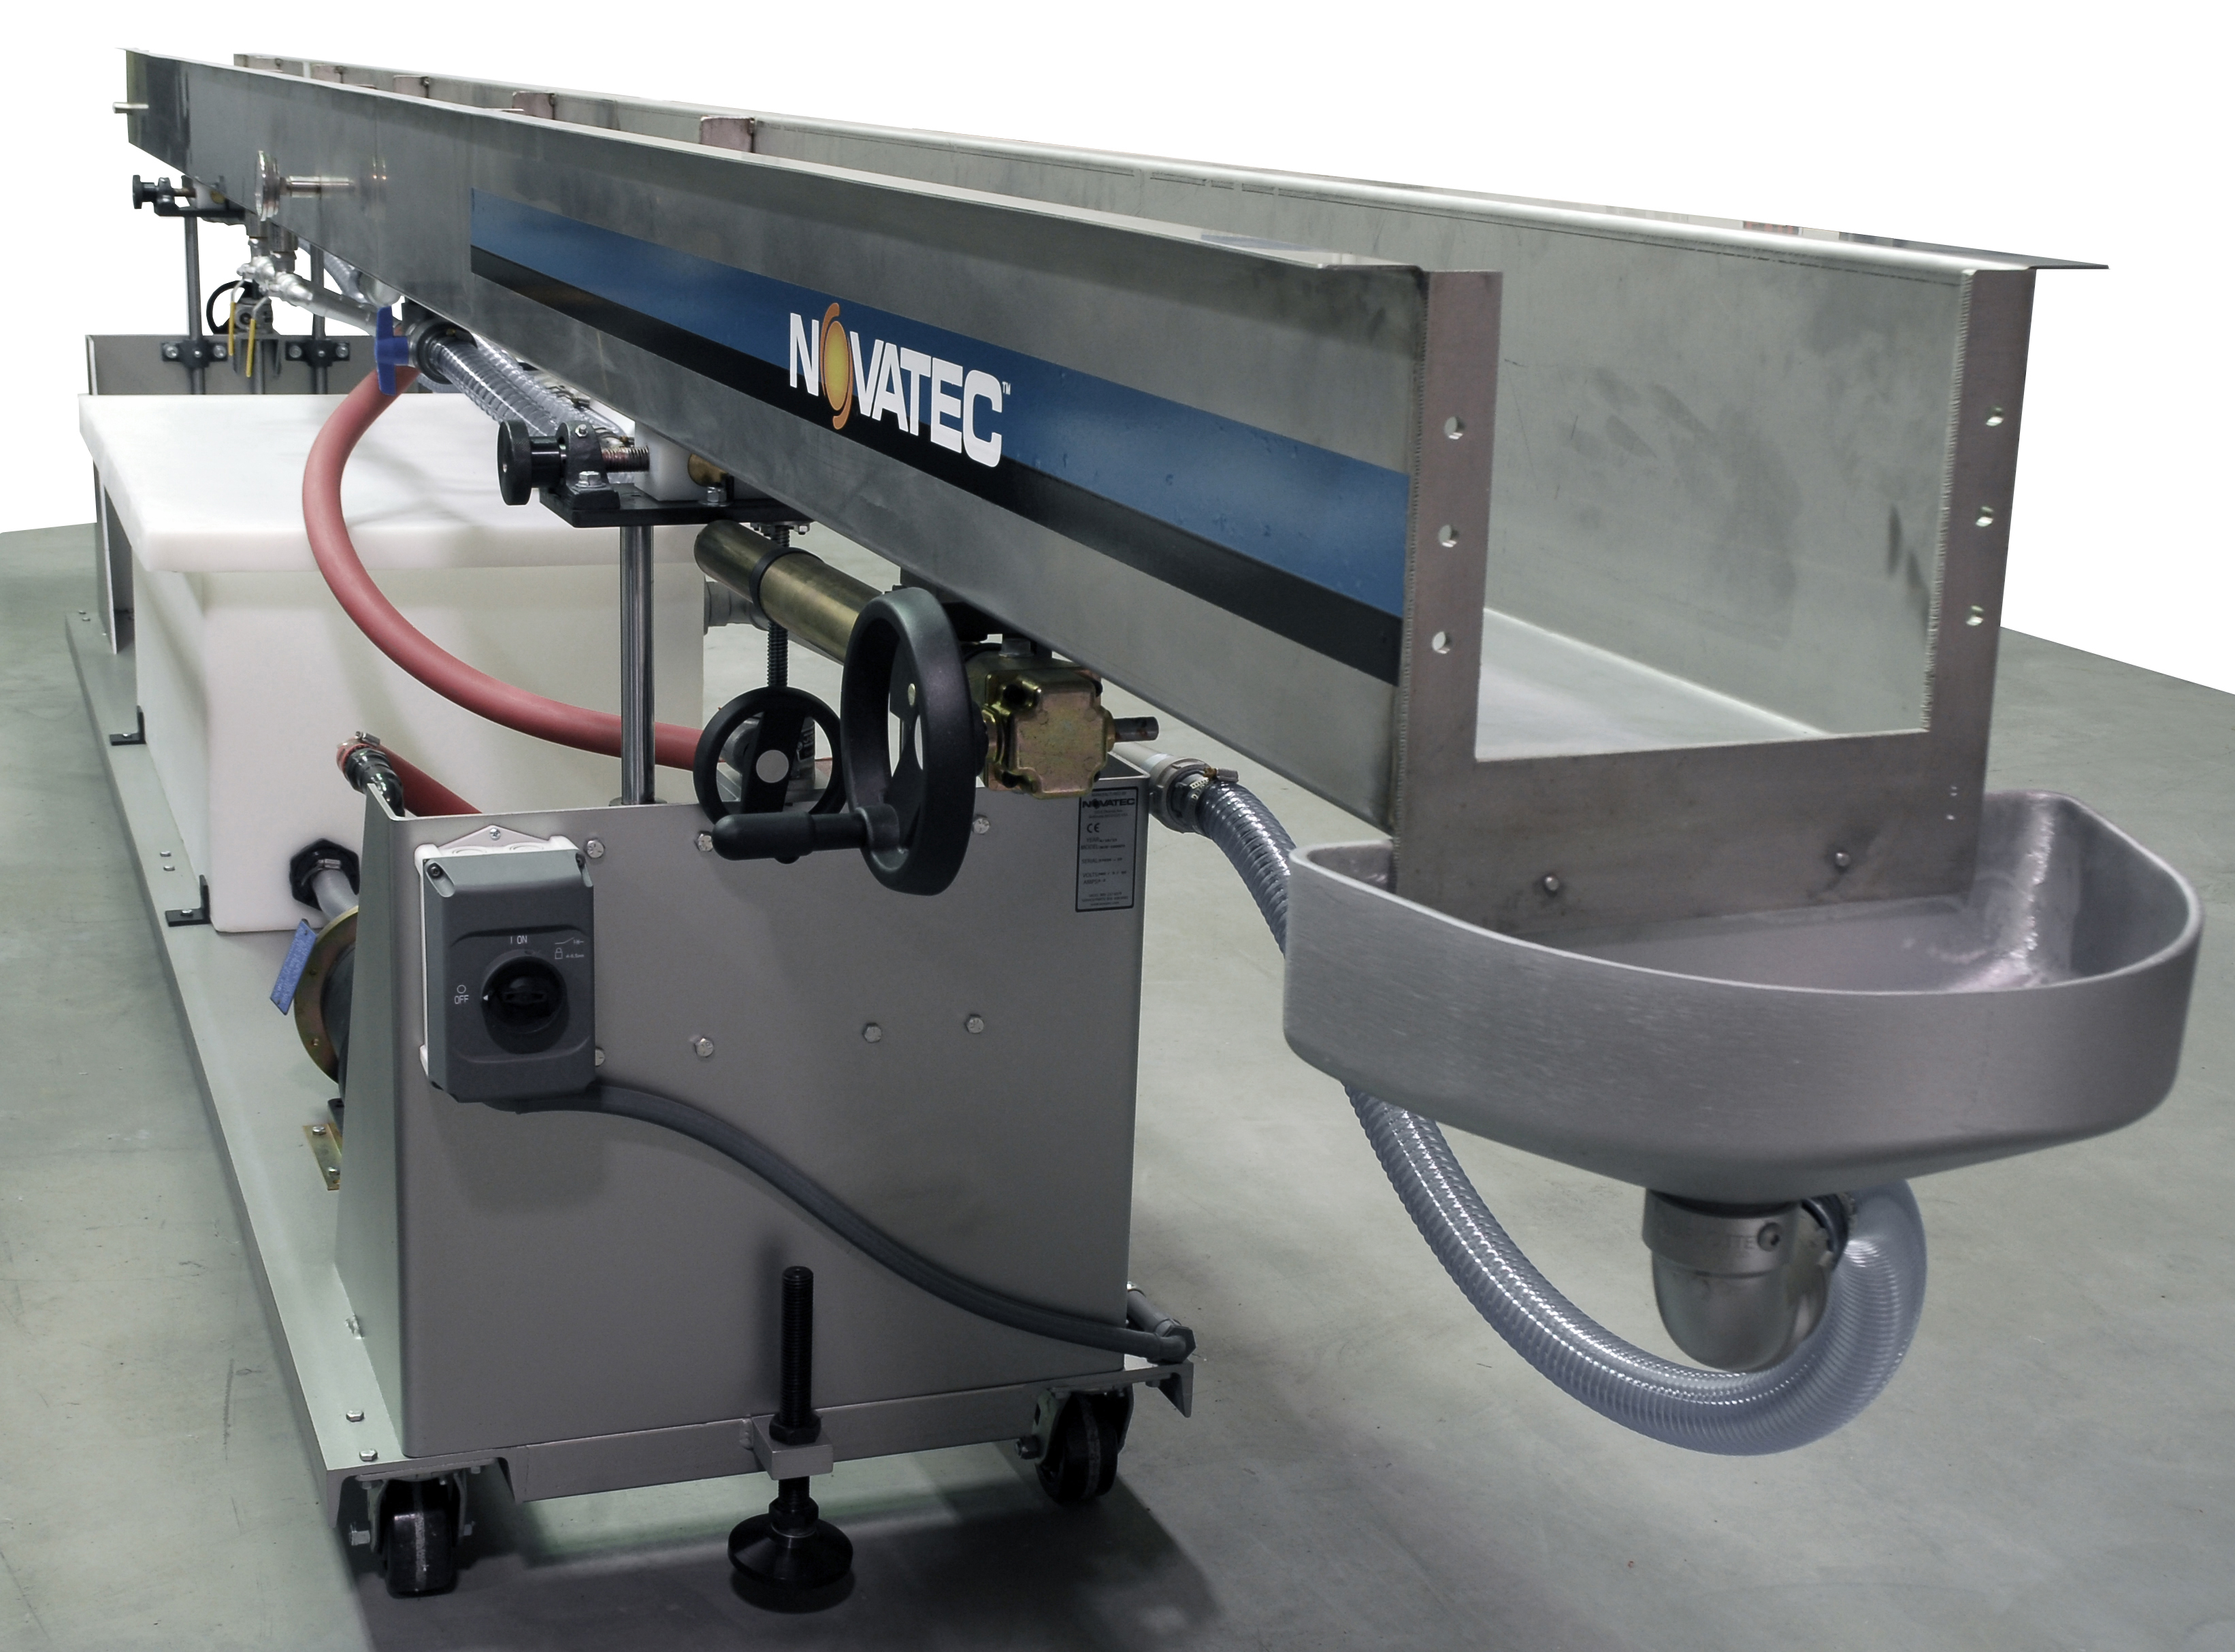
Zbiornik chłodzący wodę
Zbiornik chłodzący wymaga zasilania wodą chłodzącą. Można to zrobić na kilka sposobów. Bezpośrednio dozowany do zbiornika z wody roślinnej lub systemu wody lodowej. Może to wykorzystywać dwa typy systemów chłodzenia: 1) Prosty wlot / wylot wody w procesie bez recyrkulacji w zbiorniku, 2) System recyrkulacji w celu zmniejszenia zużycia wody z instalacji. System recyrkulacji może wykorzystywać wymiennik ciepła do tworzenia oddzielenia wody od systemu centralnego lub bez wymiennika ciepła, a woda procesowa miesza się z wodą chłodzącą. Woda chłodząca jest następnie przepłukiwana przez produkt, gdy jest on wciągany przez zbiornik. Pewien rodzaj wspornika jest zwykle montowany wewnątrz zbiornika, aby utrzymywać część podczas chłodzenia przez wodę. Woda jest albo rozpylana na części z wielu kierunków, aby pomóc w równomierności chłodzenia, albo zbiornik jest zalany wodą, tak że część zanurza się w wodzie, gdy przechodzi przez zbiornik. Zbiorniki z rozpylaczem zazwyczaj oferują bardziej wydajne chłodzenie z dodatkowym kosztem i konserwacją dysz rozpylających. Zwykle wymagany jest więcej niż jeden zbiornik chłodzący, aby zapewnić wystarczające schłodzenie części i utrzymanie stabilności wymiarowej po opuszczeniu ostatniego zbiornika w linii. Wymagania chłodzenia linii mogą wymagać chłodzenia od 5 stóp do 250 stóp w celu uzyskania dobrego produktu.
Uzyskaj więcej szczegółów na temat zbiorników chłodzących i próżniowych

Chłodzenie wodą / Dobór zbiornika próżniowego
Zbiornik doboru jest zasadniczo zbiornikiem chłodzącym, który umożliwia wymiarowanie produktu w procesie. Ta wielkość jest wykonywana za pomocą procesu próżniowego, który poddaje produkt zmianie atmosfery w zbiorniku, aby pomóc w utrzymaniu zagłębień, okrągłości, grubości ścianki i prawdziwych rozmiarów. Rozmiarowanie odbywa się w zamkniętym korpusie zbiornika, który jest wystarczająco mocny, aby nie zapadł się pod wysoką próżnią lub przez bezpośrednie podłączenie źródła podciśnienia do oprzyrządowania przez rozdzielacz z wieloma punktami połączenia. Po dodaniu pompy próżniowej i wymaganej instalacji hydraulicznej w zbiorniku utrzymywana jest stała atmosfera. Wymiarowanie odbywa się za pomocą powiązanych narzędzi kalibracyjnych, które są zamontowane w lub przed zbiornikiem. Utrzymanie próżni na stałym poziomie wymaga dobrych uszczelnień za pomocą oprzyrządowania kalibracyjnego, uszczelnienia końca wyładowczego, uszczelek pokrywy itp. Czasami jest to wspomagane komorą uszczelnienia wodnego na jednym lub obu końcach zbiornika. Wymiary długości zbiornika są oparte na wymaganiach dotyczących przetwarzania, a długość próżni może być małą częścią długości zbiornika lub może wymagać wielu zbiorników w linii, aby osiągnąć czas w próżni dla procesu.
Uzyskaj więcej informacji na temat chłodzenia i próżni zbiorników

Tabela kalibracji chłodzenia wodą
Tabela kalibracji chłodzenia wodą
Alternatywna konfiguracja wielkości chłodzenia wodnego to tabela doboru / kalibracji.
Tabela rozmiarów lub kalibracji jest urządzeniem bez korpusu zbiornika na wodę. Obecne są elementy próżniowe i wodne, które wykorzystują rozdzielacze z portami z zaworami do podłączenia do zestawu narzędzi i korpusu zbiornika umieszczonego na szczycie stołu. Połączenia te umożliwiają wykorzystanie szerokiej gamy konfiguracji narzędzi i zbiorników. Ten rodzaj procesu jest czasami nazywany „mokrym / suchym”, ponieważ pozwala na używanie lub nie używanie wody w konfiguracjach narzędzi. Duże profile okienne są zwykle uruchamiane na tego typu sprzęcie, ponieważ czas wymagany do ustawienia / usunięcia oprzyrządowania ze zbiornika dla każdej części jest bardzo duży. Jeśli oprzyrządowanie jest zamontowane w dedykowanym zbiorniku, który można szybko umieścić na blacie stołu, jest znacznie bardziej wydajne. Ten typ sprzętu jest zwykle dużo droższy niż czołg, więc nie jest to dobra opcja dla ogólnego procesora.
Uzyskaj więcej szczegółów na temat zbiorników chłodzących i próżniowych

Ściągacz do paska
Ciągnięcie
Większość procesów wytłaczania wymaga ściągacza do efektywnego przetwarzania produktu. Wyjątkiem są produkty z pulpy. Produkty rozdrobnione w rzeczywistości wypychają produkt przez komponenty znajdujące się poniżej. Waga nie ma jednak do tego materialnej integralności strukturalnej. Jeśli myślisz o trzymaniu liny w ręku i próbie oddania komuś innego końca liny, wyciągniesz ją z ręki i wyślesz do drugiej osoby. Jeśli ta osoba nie zareaguje, co się stanie? Lina pochyla się szybko w kierunku ziemi i układa się u twoich stóp. Wyciągi są takie same. Ponieważ zazwyczaj nie są one wystarczająco sztywne w stanie stopionym, aby podnieść swój ciężar, potrzebna jest pomocna dłoń. Druga osoba wyciągnie rękę, złapie linkę i pociągnie ją do siebie. Aby utrzymać linę nad ziemią, osoba musi utrzymać napięcie liny. Jeśli odsuwają się od ciebie, siła potrzebna do pociągnięcia liny przy jednoczesnym trzymaniu jej z ziemi wymaga większej siły. Aby utrzymać proces w ruchu, ekstrudat wymaga nieco pomocy ze strony ściągacza, aby utrzymać napięcie w procesie. Produkt przechodzi przez etap chłodzenia, dopóki nie będzie wystarczająco chłodny, aby ciągnąć bez zrywania sieci. Im dłuższa długość chłodzenia i dłuższa długość oprzyrządowania kalibracyjnego, tym większa siła pociągowa wymagana do utrzymania procesu. Dokładność prędkości ciągnięcia jest również krytyczna. Produkt opuszcza wytłaczarkę na zadane funty na godzinę. Odpowiada to danej prędkości liniowej w oparciu o masę produktu. Prędkość ta musi być dokładnie utrzymana lub waga i / lub jakość produktu będą się różnić i mogą powodować brak specyfikacji produktu.
Ściągacze są skonstruowane w różnych typach, aby dopasować je do wymagań procesu. Niektóre z nich to: 1) Pas - ogólne zastosowania i wymagania od niskiej do średniej siły, 2) oczyszczony - wyższa siła pociągowa i części o kształtach, które byłyby zniekształcone w normalnym pasie. Korki mogą być wyprofilowane, aby pasowały do występów produktu, 3) koło - Niedrogie i łatwe w użyciu, ale dokładność może być kwestionowana z powodu poślizgu kół i zastosowanego typu napędu silnikowego.
Zobacz szczegóły Ściągacze od 2 do 6 cali do wytłaczania profili plastikowych

Frez do noży muchowych
Cut / Coil / Take off
Po umieszczeniu produktu w ściągaczu powinien być wystarczająco schłodzony, aby mógł go sfinalizować. Niektóre produkty są teraz przycięte na długość. Niektóre są zwinięte. Niektóre są szpulowane na pewnego rodzaju szpulach. Każdy produkt ma swoje własne wymagania dotyczące wykończenia.
Frezy
Niektóre produkty można ciąć prostym ostrzem. Część jest zazwyczaj prowadzona przez zestaw tulei, aby utrzymać jej orientację i pomóc w jakości cięcia i tolerancji. Gdy produkt porusza się przez tuleje, ostrze jest aktywowane. Zazwyczaj jest to obrotowe ramię lub koło, do którego mocowane jest ostrze. Ostrze jest przenoszone przez produkt, aby go przyciąć zgodnie z wymaganiami. Typ ostrza, konfiguracja, kąt natarcia, rozmiar tulei, przestrzeń między tulejami, przez które przechodzi ostrze, i wiele więcej określi jakość i tolerancję ciętego produktu. Wiele frezów będzie działać w wielu trybach, aby umożliwić procesorowi wykorzystanie ich do różnych produktów. Istnieją dwa rodzaje trybów cięcia - Na żądanie - (oznacza to, że frez jest aktywowany z sygnału i za każdym razem, gdy potrzebne jest cięcie, ramię ostrza tnącego będzie obracać się w produkcie i wykonać jedno cięcie. Uruchomienie może odbywać się za pomocą zegara, czujnik optyczny, przełącznik flagi fizycznej, koło enkodera itp.). Ciągły - (ten typ cięcia wykorzystuje ramię ostrza obracające się ze stałą prędkością, a produkt jest przesuwany przez tuleje ze stałą prędkością, aby osiągnąć długość cięcia. Jest to zwykle używane w przypadku bardzo krótkich części lub bardzo dużych prędkości linii. Pojedyncze i na ramieniu / kole można użyć wielu ostrzy, aby w razie potrzeby uzyskać jeszcze większą szybkość cięcia.
Te frezy mogą być obsługiwane na wiele sposobów. Niektóre przecinarki w starym stylu będą działać ze sprzęgłem, które przerzuca ostrze przez część. Niektóre wykorzystują bezpośrednie silniki AC do obracania ramienia ostrza. Nowoczesne frezy zwykle używają serwomotorów z reduktorami lub bez reduktorów do cięcia produktów.
Inne maszyny tnące wykorzystują ostrze gilotynowe połączone z cylindrami powietrznymi lub silnikami. Jest to używane w przypadku produktów, które wymagają więcej niż opisany powyżej nóż tnący i wymagają cięcia bez wiórów.
Uzyskaj szczegółowe informacje na temat frezów o średnicach od 2 "do 5" i profili do 4,5 "x 7,5"

Up Cut Saw
Piły
Niektóre produkty nie będą cięte za pomocą opisanych powyżej ostrzy z ostrzami i wymagają piły z obracającymi się ostrzami. Piła jest zwykle wymagana w przypadku grubszych, sztywnych produktów (ciężkie kształty ścian, rury, sztywne materiały, takie jak RPVC lub materiały podatne na pękanie przy cięciu ostrzem). Piły są dostępne w kilku różnych konfiguracjach. Do stosowania zgodnie z procesem piły wymagają stołu podróżnego. Dzięki temu cykl cięcia nie przerywa ruchu do przodu produktu podczas procesu.
Istnieją dwa style pił podróżnych:
1) Pneumatyczny - wymaga użycia siłowników pneumatycznych, aby „wspomagać” ruch stołu poprzez produkt uwięziony między stołem a zaciskiem.
2) Serwo - jest to obecnie najpopularniejszy styl i wykorzystuje silnik serwo oraz mechanizm do przemieszczania stołu (mechanizm ten może być pasem, śrubą kulową itp.). Ruch stołu serwomechanizmu jest bardziej dokładny, ponieważ nie wymaga mocowania produktu w celu przemieszczenia stołu.
W stylach wytłaczania widać kilka stylów piły:
1) Cięcie w górę - to najczęściej używane piły. Ostrze przesunęło się spod produktu w górę podczas cięcia. Ostrze wraca pod produkt. Ten styl wymaga mechanizmu zaciskowego do prawidłowego działania. Przed rozpoczęciem cyklu cięcia zacisk zatrzymuje produkt na stole. Działanie to jest wymagane, ponieważ w przeciwnym razie ostrze podniosłoby produkt podczas cięcia, co mogłoby spowodować niską jakość cięcia i dokładność. Piły cięte są ograniczone tylko średnicą ostrza, która będzie pasować pod stół.
2) Krzyżyk - ten styl jest zwykle używany, gdy produkt jest szerszy niż normalna piła do cięcia. (Wymagałoby to tak dużej średnicy ostrza, aby nie mieściło się ono pod stołem przy wymaganej wysokości linii środkowej linii). Istnieje kilka rodzajów pił poprzecznych w użyciu. Niektóre wykorzystują ostrze, które zaczyna się pod powierzchnią stołu, a ostrze porusza się w górę, a następnie w poprzek. Ten styl może mieć ostrze wychodzące i przechodzić przez produkt, a następnie powracać przez produkt LUB ostrze może przejść przez produkt i przesunąć się w dół pod stół, aby powrócić. Niektóre wykorzystują ostrze, które jest ponad powierzchnią stołu i po prostu przechodzą przez produkt.
3) Downcut / Chop - Pilarki te zazwyczaj używają mniejszych ostrzy i mają mniejszą pojemność.
Zobacz szczegóły dotyczące piły do wytłaczania profili plastikowych

Piła planetarna
Przecinarki / piły planetarne
Niektóre okrągłe produkty mogą wykorzystywać frezy / piły planetarne. Wykorzystują one narzędzie tnące, które obraca się wokół zewnętrznej powierzchni produktu i tnie za pomocą różnorodnych narzędzi tnących: 1) Narzędzie w stylu tokarki - Małe ostrze tnące jest zamontowane w obrotowej głowicy i usuwa materiał, który tnie podobnie do cięcia tokarki . 2) Brzeszczot - niektóre będą miały silnik piły zamontowany na głowicy obrotowej za pomocą ostrza zębatego. Usuwa to również materiał podczas cięcia. 3) Koło rozdzielające - ten styl wykorzystuje koło tnące, które jest podobne do noża do pizzy i jest zanurzone w produkcie i działa, aby rozdzielić produkt, gdy przemieszcza się głębiej w produkt. W tym stylu nie są tworzone żadne żetony i są preferowanym typem dla tego braku żetonów, którymi trzeba się zająć. Wadą stosowania tego typu pił jest koszt maszyny i wymóg ciągłej uwagi i „ulepszania”, aby utrzymać je w dobrym stanie.

Zdejmij przenośnik
Przenośniki
Typowe jest posiadanie pewnego rodzaju przenośnika, który zabiera części po ich przecięciu przez piłę lub obcinarkę do miejsca ich zapakowania. W przeciwnym razie, ponieważ części nie są już pchane lub ciągnięte, cofałyby się na obcinarce lub pilarce i powodowały problemy. Są one zwykle używane na bardziej elastycznych produktach. Jest to na ogół bardzo prosty przenośnik, który działa nieco szybciej niż prędkość linii części.

Zwijarka bezrdzeniowa
Nawijarka / zwijarka
W przypadku małych lub elastycznych części często pożądane jest nawijanie lub zwijanie części do przechowywania, aż do wykonania drugiej operacji. Niektóre produkty są sprzedawane w tej konfiguracji, aby klient mógł zastosować operację wtórną. Wykorzystywane są tutaj dwa typy maszyn. Zwijarki i nawijarki: 1) Zwijarki - Zwijanie wykorzystuje maszynę z zestawem trzpieni, który zazwyczaj jest rozszerzalny, a produkt jest owinięty bezpośrednio na tych trzpieniach. Podczas procesu zwijania trzpienie są umieszczane w ich całkowicie rozwiniętej konfiguracji, aby się nawinąć. Gdy zwinięta jest prawidłowa długość, trzpienie zapadają się, aby umożliwić usunięcie produktu. Nawijarki - nawijanie jest podobne do zwijania, z wyjątkiem tego, że na nawijarce zamontowana jest szpula nośna / szpula nad pojedynczym wałkiem, który jest połączony z napędem szpuli / szpuli.
Nawijarki / zwijarki są dostępne w różnych konfiguracjach, od bardzo prostych konfiguracji z jedną stacją do w pełni automatycznej podwójnej stacji z automatycznym cięciem i przenoszeniem oraz owijaniem lub opaskowaniem. Maszyny jednostanowiskowe normalnie byłyby maszynami uruchamianymi ręcznie (operator montowałby szpulę lub łączył produkt na trzpieniach z cewką. Po zakończeniu owijania wymaganej długości operator wycinał produkt, usuwał cewki lub szpulę i uruchamiał proces ponownie. Maszyny dwustanowiskowe mogą być obsługiwane ręcznie jako pojedynczy wał, lub mogą mieć różne poziomy automatyzacji aż do pełnej automatyki, gdzie operator musi tylko zamontować świeże szpule i usunąć gotowy produkt.