

Wytłaczanie tworzyw termoplastycznych pozwala zaoszczędzić znaczną ilość energii w porównaniu z alternatywnymi metodami produkcji, przy typowym zużyciu energii wynoszącym 0,4-0,6 kWh/kg w porównaniu z 0,9–1,6 kWh/kg w przypadku formowania wtryskowego. Oszczędności w procesie osiąga się dzięki ciągłej pracy, wydajnemu wytwarzaniu ciepła w wyniku pracy mechanicznej oraz możliwości recyklingu materiałów termoplastycznych, co eliminuje potrzebę stosowania energochłonnych procesów utwardzania.
Spektrum efektywności energetycznej produkcji tworzyw sztucznych
Różne procesy produkcji tworzyw sztucznych znajdują się w bardzo różnych punktach spektrum zużycia energii. Zrozumienie, gdzie spada wytłaczanie tworzyw termoplastycznych, wymaga zbadania zarówno bezwzględnego zapotrzebowania na energię, jak i wydajności w stosunku do jakości wyjściowej.
Operacje wytłaczania profili zużywają około 0,45 kWh na kilogram przetworzonego materiału. Znajduje się to w dolnej części spektrum przetwarzania tworzyw sztucznych. Dla porównania, operacje formowania wtryskowego wymagają 0,9-1,6 kWh/kg, czyli mniej więcej dwukrotnie lub trzykrotnie więcej energii. Formowanie wytłaczane z rozdmuchem wymaga jeszcze więcej przy 1,4-2,5 kWh/kg.
Przewaga energetyczna wynika z ciągłego charakteru procesu wytłaczania. W przeciwieństwie do procesów wsadowych, które wielokrotnie podgrzewają i schładzają materiały, wytłaczanie utrzymuje stały stan termiczny. Mechaniczne działanie śruby generuje około 50-60% wymaganego ciepła poprzez siły ścinające, zmniejszając potrzebę stosowania zewnętrznych elementów grzejnych.
Porównanie procesów ujawnia kolejny krytyczny czynnik. Tworzywa termoutwardzalne wymagają dłuższych okresów polimeryzacji w podwyższonych temperaturach i ciśnieniach-często przekraczających 20 minut na cykl. Obróbka termoplastyczna poprzez wytłaczanie trwa mniej niż 10 minut, co bezpośrednio przekłada się na niższe zużycie energii na część.
Gdzie energia trafia do wytłaczania tworzyw termoplastycznych
Dystrybucja energii w systemie wytłaczania przebiega według przewidywalnego wzorca, przy czym największy udział w zużyciu ma silnik napędowy. Typowe konfiguracje wykazują 50–55% całkowitej energii zasilającej napęd ślimaka, 30–35% na ogrzewanie bębna i matrycy oraz 10–15% na systemy pomocnicze, w tym chłodzenie i transport materiału.
Silnik napędowy przekształca energię elektryczną w pracę mechaniczną, która topi i transportuje polimer. Wytłaczarka o średnicy 63,5 mm pracująca w standardowych warunkach osiąga wydajność energetyczną mechaniczną na poziomie około 62%. Nowoczesne napędy wektorowe prądu przemiennego podniosły tę wartość, zbliżając się do wydajności 75–80% w optymalnych warunkach obciążenia.
Drugim co do wielkości zapotrzebowaniem na energię są grzejniki beczkowe. Tradycyjne grzejniki oporowe marnują ponad 30% zużywanej energii na skutek promieniowania cieplnego i strat konwekcyjnych. Słaba izolacja. Pomiary-nieefektywności pokazują, że nieizolowane adaptery ze stopu zużywają 8 kWh na metr długości w celu utrzymania zadanej temperatury, spadając do 6 kWh przy odpowiedniej izolacji.
Systemy chłodzenia powodują wbrew intuicji drenaż energii. Zbyt duże obiegi wody i niespójna kontrola temperatury zmuszają urządzenia do nadmiernej korekcji, jednocześnie marnując energię cieplną, której dodanie było kosztowne, i zużywając energię elektryczną na jej usunięcie. Badania wskazują, że ta nieefektywność zwiększa operacyjne koszty energii o 15–25% w typowych obiektach.
Podstawowe-energia zużywana po zatrzymaniu produkcji-ujawnia ukrytą nieefektywność. Dobrze-zarządzane zakłady wytłaczania utrzymują obciążenie podstawowe na poziomie 15–30% średniego całkowitego zużycia. Obiekty wyjątkowe osiągają 3%, podczas gdy źle kontrolowane operacje przekraczają 30%, co wskazuje na znaczne możliwości odzysku energii.
Nowoczesne technologie zmieniające efektywność energetyczną
Najnowsze innowacje zasadniczo zmieniły możliwości w zakresie efektywności energetycznej wytłaczania. Tradycyjne systemy działały z ogólną wydajnością na poziomie 45–75%, ale zoptymalizowane nowoczesne projekty znacznie przekraczają te standardy.
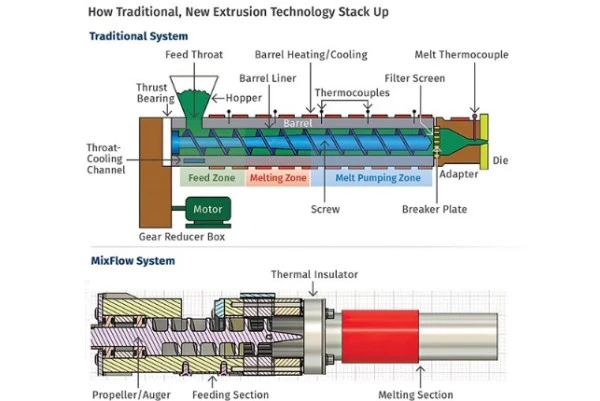
Systemy wytłaczarek z napędem-bezpośrednim całkowicie eliminują straty w skrzyni biegów, zapewniając 10-15% oszczędności energii w porównaniu z konwencjonalnymi konfiguracjami. Usunięcie mechanicznych elementów przekładni zmniejsza zarówno straty energii, jak i wymagania konserwacyjne. Jedno udokumentowane studium przypadku z 2024 r. pokazało, że producent osiągnął 50% redukcję zużycia energii dzięki przejściu na nowatorski, oddzielony system-napędu- i-topienia, choć stanowi to najnowocześniejszą technologię, która nie jest jeszcze powszechnie wdrożona.
Indukcyjne systemy grzewcze bezpośrednio zasilają cylinder, omijając opór cieplny tradycyjnych grzejników oporowych. Technologia ta umożliwia szybsze-nagrzewanie i bardziej równomierny rozkład temperatury. Prawidłowo wdrożone systemy indukcyjne ze zoptymalizowaną izolacją zmniejszają całkowitą energię cieplną o 10%, poprawiając jednocześnie jakość stopu. Fazy rozruchu,-w których straty energii tradycyjnie osiągają szczyt,-odnotowują najbardziej radykalną poprawę.
Inteligentne sieci czujników w połączeniu z systemami sterowania-opartymi na sztucznej inteligencji wprowadziły optymalizację adaptacyjną. Internet Rzeczy-umożliwia monitorowanie temperatury, lepkości i obciążenia silnika w czasie rzeczywistym-, umożliwiając kontrolerom typu fuzzy logic dokonywanie natychmiastowych regulacji. To podejście w zamkniętej pętli-jednocześnie zmniejsza zużycie energii i wydłuża żywotność sprzętu dzięki konserwacji predykcyjnej. Producenci podają, że koszty tych systemów zwykle zwracają się w ciągu 18–24 miesięcy dzięki samym oszczędnościom energii.
Systemy odzyskiwania ciepła odpadowego wychwytują energię cieplną, która w przeciwnym razie rozproszyłaby się do środowiska fabrycznego. Dzięki wstępnemu podgrzewaniu przychodzącego surowca za pomocą odzyskanego ciepła obiekty odzyskują do 15%-straconej w przeciwnym razie energii. Technologia ta okazuje się szczególnie skuteczna w-operacjach o dużej objętości, gdzie masa termiczna uzasadnia inwestycję kapitałową w wymienniki ciepła i systemy cyrkulacji.
Parametry operacyjne określające efektywność energetyczną
Największy wpływ na jednostkowe zużycie energii ma prędkość ślimaka. Podwojenie prędkości obrotowej może zmniejszyć zużycie energii na kilogram o prawie 50%, pod warunkiem, że urządzenia końcowe nie staną się wąskim gardłem. Zależność ta istnieje, ponieważ wyższe prędkości zwiększają mechaniczne wytwarzanie ciepła, podczas gdy przepustowość wzrasta proporcjonalnie szybciej niż pobór mocy silnika.
Jednak zależność nie jest powszechnie liniowa. Badania nad elastycznymi materiałami PVC wykazały, że-poślizg ścian przy dużych prędkościach może zakłócić oczekiwany wzrost wydajności. Maksymalna efektywność energetyczna nie zawsze występuje przy maksymalnej prędkości ślimaka.-Materiał-w celu określenia optymalnych punktów pracy konieczne są jednak specyficzne testy.
Ustawienia temperatury beczki stwarzają sprzeczny z intuicją związek z wydajnością. Podnoszenie temperatur nominalnych zmniejsza efektywność energetyczną, ponieważ zmniejsza-mechaniczne wytwarzanie ciepła spowodowane lepkością. Niższe nastawy temperatury wymuszają na polimerze więcej pracy mechanicznej, jednocześnie zmniejszając wymagania dotyczące zewnętrznego ogrzewania i poprawiając jednorodność stopu. Operacje komercyjne często unikają tej optymalizacji, ponieważ wahania temperatury przy niższych wartościach zadanych wymagają bardziej wyrafinowanej kontroli procesu.
Optymalizacja przepustowości stanowi kolejną dźwignię redukcji energii. Działanie na poziomie wydajności projektowej lub w jej pobliżu rozkłada stałe podstawowe-zużycie obciążenia na większą masę produktu. Charakterystyka wydajności,-wykreślająca zużycie energii w funkcji wielkości produkcji-pokazuje, że niedostatecznie wykorzystywane linie do wytłaczania marnują nieproporcjonalnie energię poprzez obciążenie podstawowe.
Dobór materiałów odgrywa niedocenianą rolę. Wytłaczanie polichlorku winylu (PVC) wymaga około 80-100 Wh/kg na silnik napędowy, podczas gdy poliolefiny wymagają około trzy razy więcej energii ze względu na wyższą lepkość stopu i temperatury przetwarzania. Elastomery termoplastyczne (TPE) wykazują kolejną zaletę – zużycie energii wynoszące 144 MJ/kg w porównaniu do 188 MJ/kg w przypadku równoważnych wyrobów gumowych, co stanowi 25% oszczędności energii przed uwzględnieniem wyeliminowanego czasu utwardzania.
Analiza porównawcza: wytłaczanie a procesy alternatywne
Przewaga energetyczna wytłaczania termoplastycznego staje się najlepiej widoczna poprzez bezpośrednie porównanie. Formowanie wtryskowe wymaga 2-3,5 razy więcej energii na kilogram przetworzonego materiału. Ta luka istnieje pomimo reputacji formowania wtryskowego w zakresie precyzji – różnica polega na architekturze procesu, a nie na jakości wyjściowej.
Procesy wsadowe z natury marnują energię w wyniku cykli termicznych. Każdy cykl formowania wtryskowego podgrzewa materiał do temperatury przetwarzania, wtryskuje go pod wysokim ciśnieniem, a następnie chłodzi formę i część. Sama forma działa jak masa termiczna, którą należy zarządzać. Wytłaczanie eliminuje tę cykliczność, utrzymując ciągły przepływ w stanie ustalonym.
Termoformowanie dodaje kolejną utratę energii w połączeniu z wytłaczaniem. Obciążenie procesu wytłaczania-plus-formowania termicznego osiąga poziom 0,9-1,6 kWh/kg zbliżony do poziomu formowania wtryskowego. Jednakże reprezentuje to dwa różne procesy, a element wytłaczający nadal działa ze swoją charakterystyczną wydajnością.
Procesy termoplastyczne w porównaniu z alternatywami termoutwardzalnymi wykazują jeszcze większe kontrasty. Materiały termoutwardzalne wymagają wydłużonego czasu utwardzania w podwyższonych temperaturach, często podczas przechowywania w lodówce przed obróbką. Średniej-operacja termoutwardzalna może zużywać znaczną ilość energii po prostu konserwując duże zamrażarki. Tworzywa termoplastyczne eliminują zarówno opóźnienia w utwardzaniu, jak i wymagania dotyczące chłodzenia.-Materiały można przechowywać przez czas nieokreślony w temperaturze otoczenia.
Zaletą możliwości recyklingu jest oszczędność energii w całym cyklu życia produktu. Złom termoplastyczny po prostym przemieleniu wraca bezpośrednio do procesu wytłaczania. Odpady produkcyjne, które byłyby składowane lub spalane w operacjach termoutwardzalnych, ponownie stają się surowcem. Niektóre zakłady zgłaszają współczynnik recyklingu przekraczający 95% złomu produkcyjnego, przy minimalnej degradacji właściwości materiału w wyniku wielu cykli ponownego przetwarzania.

Strategie wdrażania optymalizacji energetycznej
Maksymalizacja efektywności energetycznej w wytłaczaniu tworzyw termoplastycznych wymaga systematycznej oceny w wielu wymiarach operacyjnych. Konfiguracja sprzętu określa podstawę-średnicy wytłaczarki, konstrukcji ślimaka i doboru układu napędowego wyznaczających twarde granice osiągalnej wydajności.
Konstrukcje wytłaczarek-wysokoobrotowych zapewniają doskonałe zużycie energii właściwej, pracując w regionach, w których mechaniczne ścinanie generuje więcej wymaganej energii cieplnej. Wysokoobrotowa wytłaczarka-o średnicy 75 mm dostarczająca 1200 kg/h polipropylenu wymaga do 80% mniej mocy grzewczej niż konwencjonalna jednostka o większej-średnicy, wytwarzająca tę samą wydajność. Kompromis- wiąże się z wyższymi kosztami kapitałowymi i bardziej wymagającą kontrolą procesu.
Modernizacje izolacji zapewniają wysoki zwrot z inwestycji w istniejący sprzęt. Dodanie izolacji do wcześniej odsłoniętych adapterów topienia i stref beczki zmniejsza zużycie energii o 25% lub więcej. Modyfikacje zazwyczaj kosztują tysiące, a nie setki tysięcy, a okresy zwrotu inwestycji mierzone są w miesiącach w przypadku sprzętu o wysokim-wykorzystaniu.
Właściwy-wymiar systemu chłodzenia zapobiega powstawaniu odpadów, w przypadku których urządzenia jednocześnie płacą za dodawanie ciepła i jego usuwanie. Ustawienie maksymalnych dopuszczalnych temperatur ekstrudatu-zamiast domyślnego nadmiernego chłodzenia-zapobiega marnowaniu energii. Pomiary pokazują, że w wielu operacjach temperatura wody chłodzącej jest o 10–15 stopni niższa od faktycznie wymaganej jakości produktu.
Monitorowanie procesu zapewnia widoczność potrzebną do ciągłej optymalizacji. Proste czujniki prądu w silnikach napędowych wykrywają dryf wydajności, zanim pojawi się on w zmianach jakości produktu. Bardziej wyrafinowane systemy śledzą określone zużycie energii w czasie-czasie rzeczywistym i ostrzegają operatorów, gdy wartości przekraczają ustalone wartości bazowe. Dane umożliwiają ukierunkowane interwencje, a nie hurtowe dostosowywanie procesów.
Optymalizacja szerokości w procesie wytłaczania folii i arkuszy zmniejsza straty związane z przycinaniem krawędzi. Porównanie linii o długości 1500 mm z linią o długości 4500 mm pokazuje, że przycinanie krawędzi spada z 27% do 17% całkowitej przepustowości. Konfiguracja 4500 mm zużywa 50 Wh/kg na ponowne przetworzenie ścinków w porównaniu z 90 Wh/kg w przypadku węższej linii.-Szersza produkcja rozkłada stałe straty na bardziej użyteczny produkt.
Prawdziwe-światowe standardy wydajności i branżowe standardy
Rzeczywiste dane dotyczące obiektu ujawniają zakres wydajności w całej branży. Instalacje do wytłaczania profili zazwyczaj wykazują obciążenie procesowe na poziomie 0,45 kWh/kg, przy obciążeniu podstawowym stanowiącym 30% średniego całkowitego zużycia. Dobrze-zoptymalizowane operacje umożliwiają osiągnięcie obciążenia procesu na poziomie zaledwie 0,4 kWh/kg przy obciążeniu podstawowym poniżej 20%.
Operacje wytłaczania folii charakteryzują się nieco mniejszą energochłonnością niż wytłaczanie profili. Ciągły charakter procesu i zmniejszona złożoność matrycy przyczyniają się do typowych obciążeń procesowych w zakresie 0,35-0,5 kWh/kg. Operatorzy zgłaszają, że utrzymanie stałych profili temperatur w szerokich matrycach-czasami przekraczających 4 metry wymaga starannej kontroli stref, ale zapewnia korzyści energetyczne dzięki dużej przepustowości.
Niedawne instalacje zaawansowanej technologii pokazują potencjał dalszej poprawy. Wdrożenie w 2024 r. technologii wytłaczania z oddzielnym-napędem wykazało 50% redukcję energii w porównaniu z konwencjonalnymi systemami wykonanymi z tego samego materiału. Choć technologia ta nie jest jeszcze popularna, sugeruje, że obecne średnie w branży nie stanowią fundamentalnych ograniczeń.
Wykorzystanie sprzętu ma duży wpływ na osiąganą wydajność. Linie do wytłaczania działające przy 40-50% projektowanej wydajności marnują energię, utrzymując-podstawowe obciążenia, kontrolę temperatury, hydraulikę i systemy pomocnicze, jednocześnie rozkładając koszty na ograniczoną wydajność. W obiektach pracujących przy wykorzystaniu 80–90% jednostkowe zużycie energii spada o 30–40% w porównaniu z niewykorzystanymi liniami przetwarzającymi ten sam materiał.
Czynniki geograficzne i regulacyjne powodują różnice w wydajności. Niemieckie zakłady wytłaczające zbadane wraz z zakładami w Australii Zachodniej wykazały wymierne różnice we wzorcach zużycia energii, przy czym klimat wpływa na obciążenia chłodnicze, a lokalne koszty energii wpływają na priorytety optymalizacji. Działalność na Morzu Śródziemnym w naturalny sposób zużywa mniej energii do klimatyzacji pomieszczeń i wytwarzania wody chłodzącej w porównaniu z obiektami w trudniejszym klimacie.
Często zadawane pytania
Jak zużycie energii przez wytłaczanie tworzyw termoplastycznych różni się od druku 3D?
Tradycyjne wytłaczanie tworzyw termoplastycznych działa ze znacznie wyższą wydajnością niż drukowanie 3D-na bazie włókien. Systemy wytłaczania przetwarzają materiały w sposób ciągły przy zoptymalizowanym przenoszeniu ciepła i rozkładzie pracy mechanicznej.. 3Głowice wytłaczające do druku D wielokrotnie podgrzewają małe ilości materiału przy znacznie wyższych stosunkach powierzchni-do-objętości, zwiększając straty termiczne. Jednak systemy druku 3D zasilane granulatem-osiągają tradycyjną wydajność wytłaczania, eliminując-energochłonny etap produkcji włókna.
Czy starsze urządzenia do wytłaczania można zmodernizować w celu uzyskania lepszej efektywności energetycznej?
Tak, kilka modernizacji zapewnia znaczne oszczędności energii bez konieczności wymiany podstawowego sprzętu. Dodanie izolacji do beczek i adapterów zazwyczaj zmniejsza energię ogrzewania o 20-25%. Aktualizacja do napędów wektorowych AC ze starszych systemów DC znacznie zmniejsza straty energii na napędzie. Zainstalowanie monitorowania energii w czasie rzeczywistym umożliwia operatorom identyfikowanie i korygowanie nieefektywnych warunków pracy. Do istniejących linii można dodać systemy odzyskiwania ciepła odpadowego, chociaż koszty inwestycyjne wymagają dokładnej analizy zwrotu.
Czy szybsze wytłaczanie zawsze oszczędza energię na kilogram?
Generalnie tak, ale z ważnymi wyjątkami. Podwojenie prędkości ślimaka może zmniejszyć energię na kilogram nawet o 50%, gdy mechaniczne ścinanie generuje więcej ciepła, a wydajność jest większa niż pobór mocy. Jednakże materiały wykazujące ślizganie się po ścianie-przy dużych prędkościach mogą wykazywać zależności nieliniowe. Dodatkowo ograniczenia sprzętu na dalszym etapie mogą wymusić niższe prędkości niezależnie od możliwości wytłaczarki. Testy-materiałowe pozwalają określić optymalne zakresy prędkości.
Jaką rolę odgrywają wybory materiałowe w zużyciu energii przez wytłaczanie?
Właściwości materiału znacząco wpływają na wymagania energetyczne. Wytłaczanie PVC zużywa około 80-100 Wh/kg energii napędowej, podczas gdy poliolefiny wymagają około 300 Wh/kg ze względu na wyższe temperatury przetwarzania i lepkość stopu. Elastomery termoplastyczne wykazują o 25% niższe zużycie energii w porównaniu z alternatywami gumowymi, biorąc pod uwagę wyeliminowanie wulkanizacji. Wybór polimerów o niższej-temperaturze topnienia bezpośrednio zmniejsza zapotrzebowanie na energię cieplną, jeśli pozwalają na to wymagania aplikacji.
Bilans Energii
Ekstruzja termoplastyczna zapewnia wymierne korzyści energetyczne w wielu wymiarach. Proces ten zużywa 30-70% mniej energii niż formowanie wtryskowe przy porównywalnej wydajności, przebiega bez wydłużonego czasu utwardzania wymaganego w przypadku materiałów termoutwardzalnych i umożliwia niemal-całkowity recykling materiału, co eliminuje energochłonną produkcję materiału pierwotnego.
Wdrożenia nowoczesnych technologii sprawiają, że wydajność przekracza historyczne standardy. Obiekty łączące zoptymalizowane układy napędowe, ogrzewanie indukcyjne, inteligentne sterowanie i odzysk ciepła odpadowego osiągają 25–40% redukcji energii w porównaniu z instalacjami konwencjonalnymi. Ulepszenia te przekładają się zarówno na niższe koszty operacyjne, jak i mniejszy wpływ na środowisko.
Argument energetyczny dotyczący wytłaczania tworzyw termoplastycznych staje się silniejszy, gdy bada się pełne cykle życia produktu. Wyeliminowane wymagania dotyczące chłodzenia, krótsze czasy przetwarzania i możliwość recyklingu przekładają się na bezpośrednie oszczędności w przetwarzaniu. W miarę wzrostu kosztów energii i zaostrzania przepisów dotyczących ochrony środowiska zalety te sprawiają, że wytłaczanie tworzyw termoplastycznych staje się coraz bardziej atrakcyjną metodą produkcyjną w przypadku-zastosowań o profilach ciągłych.
Źródła danych:
Efektywność energetyczna w-przetwarzaniu polimerów związanym z wytłaczaniem: recenzja - Recenzje dotyczące energii odnawialnej i zrównoważonej, 2021
Jaki jest Twój odcisk palca dotyczący energii procesowej? - Technologia tworzyw sztucznych, 2011
Zwiększanie efektywności energetycznej w wytłaczaniu polimerów - Inżynieria tworzyw sztucznych, 2025
Badanie zapotrzebowania na energię procesową przy wytłaczaniu polimerów - Applied Energy, 2014
Specyficzne zużycie energii podczas wytłaczania rur - Rollepaal, 2025
Wysokie-ryzyko, wysoka-nagroda: inwestowanie w grę-Zmiana technologii wytłaczania tworzyw sztucznych - Projektowanie maszyn, 2024
Czy tworzywa termoplastyczne są zrównoważone? - Produkty CDI, 2022